技术中心
1 普通铣床加工带角度零件传统工艺状况
叉车起重系统中门架支座 45°角处两个面都需要加工,按传统工艺需要两次装夹找正加工。
存在问题:
①需要二次装夹;
②工作效率低,劳动强度大,影响交货周期;
③角度不易控制,角度不规则时还需要制作角度定位工装模具满足加工要求,质量得不到有效控制。
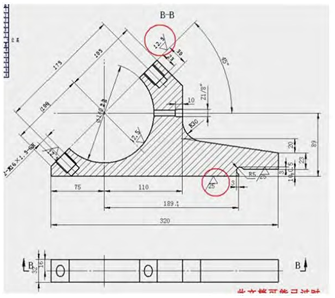
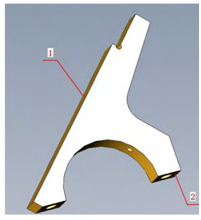
图 1 门架支座图纸(面 1、2 都需要加工)
2 需要解决的问题
减少装夹找正次数,提高加工效率和产品质量,减轻劳动强度。
3 解决方案
设计制造旋转铣模,在普通卧式铣床上完成一次装夹加工带角度的两个面(基准统一)。
4 该旋转铣模的结构特点
①圆弧及一直边定位,一模具两工位,每个工位一次 加工三件,共六件(实物图中 1、2 示);
②圆弧及销滑槽旋转限位,控制两个面的加工位置及精度(实物图中 3 示);
③旋转后插销限制了旋转块与旋转限位板的相对位置,防止切削加工时旋转块因切削力产生转动(实物图中4 示);
④螺杆螺母结构锁紧旋转块与旋转限位板,保证了加工安全性(实物图中 5 示);
⑤采用角接触球轴承,旋转时大大减轻了劳动强度(二维图中件 10 示);
⑥模具兼用 1-3T 门架支座的加工(换产品时只需移动直边定位块),通用性强(1-3T 门架支座定位圆弧均为R70)。
4.1 旋转铣模实物图
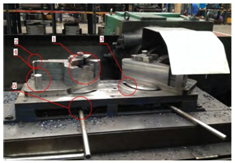
1—圆弧定位部分 2—直边定位部分 3—销滑槽(135°)
4—旋转块与旋转限位板固定 5—螺杆螺母锁紧结构部分
图 2
4.2 旋转铣模三维图(图 3)
4.3 旋转铣模二维图(图 4)
4.4 旋转铣模关键部位结构图(图 5、图 6)
5 本旋转模具的优点
①一次装夹完成带角度两面加工;
②利用轴承旋转减小劳动强度;
③利用销槽旋转限位,保证加工产品质量;
④减少装夹找正次数,六件一起加工,效率提高;
⑤装夹方便,易于操作。
6 结论
普通铣床加工带角度零件采用以上结构的旋转模具, 加工效率得到有效提高,减轻了工人劳动强度,成本也大大降低,经过车间使用实践,受到操作工的好评,并具有较好的市场推广价值。
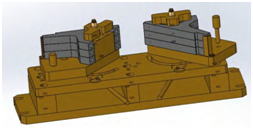
图 3

1—底板 2—旋转限位板 3—旋转板 4—锁紧螺杆
5—插销 6—直边定位块 7—压板 8—圆弧定位块
9—旋转销 10—轴承 11—转轴 12—锁紧螺母
图 4

图 5 采用轴承旋转 图 6 销槽旋转限位

